
Bir plastik malzemenin içinde ne kadar cam elyaf, mineral dolgu veya yanmayan katkı bulunduğunu öğrenmenin en yerleşik yolu kül tayinidir. TS EN ISO 3451-1 standardına göre yürütülen bu testte numunenin organik kısmı kontrollü biçimde yakılır; geriye kalan inorganik kalıntı, yüksek sıcaklıkta sabit kütleye ulaşana kadar kalsine edilir ve elde edilen kül, başlangıçtaki deney kısmının kütlesine oranlanarak yüzde cinsinden ifade edilir. Basit görünen bu ölçüm, malzemenin reçetesi hakkında doğrudan ve tartışmasız bir kanıt üretir.
USB LAB, plastik reçineler ve karışımlar (kompaundlar) üzerinde kül tayinini TS EN ISO 3451-1’de tanımlanan genel metotlarla gerçekleştirir. Hammadde üreticisinden kompaund tedarikçisine ve parça imalatçısına uzanan zincirde, beyan edilen dolgu ve takviye içeriğinin bağımsız bir laboratuvar tarafından doğrulanmasını sağlıyoruz.
Testin Önemi ve Katma Değeri
Kül miktarı, plastik sektöründe çoğu zaman tek başına bir kalite göstergesi olarak okunur. Dolgu ve takviye oranı hem malzemenin mekanik davranışını hem de maliyetini belirlediği için, beyan edilen orandan sapma iki yönlü bir risktir: eksik takviye üründe mukavemet kaybına, fazla dolgu ise beklenmedik gevreklik ve proses sorunlarına yol açabilir. Kül tayini, bu sapmaları henüz hammadde aşamasındayken sayısal olarak görünür kılar.
Sonucun güvenilirliği, koşulların standartlaştırılmasına bağlıdır ve TS EN ISO 3451-1 tam da bunu yapar. Standardın açıkça belirttiği önemli bir ayrıntı, kül kütlesinin kalsinasyon sıcaklığına bağlı değişebildiğidir: örneğin 850 °C gibi daha yüksek sıcaklıklar, kalsiyum karbonat ve benzeri karbonatları oksitlerine dönüştürerek daha düşük kül değeri verir. Bu nedenle karşılaştırma her zaman aynı metot ve aynı sıcaklık üzerinden yapılmalı, rapor bu koşulları açıkça belirtmelidir.
Tedarik zinciri açısından test, gelen parti kontrolünün en hızlı araçlarından biridir: masterbatch ve dolgu dozajının harmandan harmana tutarlılığı, tedarikçi değişikliğinde reçete eşdeğerliği ve geri dönüştürülmüş içerikli malzemelerde inorganik yükün takibi, düzenli kül ölçümüyle güvence altına alınabilir.
Hangi Alanlarda, Hangi Avantajla Kullanılır?
TS EN ISO 3451-1, geniş bir plastik yelpazesinin külünün tayini için uygun deney koşullarıyla birlikte genel metotları tanımlar; malzemeye özgü koşullar ilgili malzeme spesifikasyonlarında yer alabilir. Testten yararlanan başlıca ürün grupları şunlardır:
Bazı malzeme aileleri için ISO 3451 serisinin özel parçaları vardır: poli(alkilen tereftalat) malzemeler ISO 3451-2, plastikleştirilmemiş selüloz asetat ISO 3451-3, poliamidler ISO 3451-4 ve poli(vinil klorür) plastikler ISO 3451-5 kapsamındadır; bu parçalar bazı dolgulu, cam elyaf takviyeli ve alev geciktiricili tipleri de içerir. Kauçuk ve elastomer ürünler ise bu standardın değil, ISO 247-1 standardının konusudur; kauçuk malzemelerde kül tayini için ayrı sayfamıza göz atabilirsiniz. USB LAB uzmanları, malzemenizi hangi standardın karşıladığını başvuru aşamasında sizinle birlikte netleştirir.
TS EN ISO 3451-1 ile Kül Tayini Nasıl Yapılır?
Standart, organik bir malzemenin külünü belirlemek için üç ana metot tanımlar. Metot A doğrudan kalsinasyondur: organik madde yakılır ve kalıntı, sabit kütleye ulaşılana kadar yüksek sıcaklıkta ısıtılır. Metot B’de yakma işleminden sonra inorganik kalıntı derişik sülfürik asitle sülfatlara dönüştürülür ve yeniden kalsine edilir; sanayide yaygın bilinen sülfatlı kül değeri bu yolla elde edilir. Metot C’de ise sülfürik asit işlemi yakmadan önce uygulanır; bu yol, yakma sırasında uçucu metal halojenürlerin buharlaşma riski bulunan malzemeler için öngörülmüştür ve silikonlar ile flor içeren polimerlere uygulanmaz.
Hangi metot seçilirse seçilsin son adım, 600 °C ± 25 °C, 750 °C ± 50 °C, 850 °C ± 50 °C veya 950 °C ± 50 °C sıcaklık aralıklarından birinde, sabit kütleye ulaşılana kadar kalsinasyondur; özel teknik veya ticari gerekçelerle farklı bir sıcaklık da talep edilebilir. Kalsinasyonun kül fırınındaki süresi belirtilen sıcaklıkta 3 saati aşamaz; sıcaklık ve sülfatlama seçimi malzemenin ve katkılarının doğasına göre yapılır, daha yüksek sıcaklık veya sülfatlama genellikle süreyi kısaltır. Metot A için, belirli bir numune tipinde ön yakma yapılmadan doğrudan kül fırınında yakmanın aynı sonucu verdiği kesin olarak gösterilebilirse hızlı küllendirme varyantına izin verilir ve bu kullanım deney raporunda belirtilir.
Numune miktarı, beklenen kül oranına göre 5 mg ile 500 mg arasında kül verecek şekilde standarttaki tablodan seçilir; takviyeli malzemelerde 2 g deney kısmı alınır. Kül oranı bilinmiyorsa önce bir ön tayin yapılır. Çok düşük kül veren plastiklerde daha büyük deney kısmı kullanmak gerekir; tamamı tek seferde yakılamıyorsa numune, art arda yakmalarla krozeye bölümler halinde eklenir. Yüksek hacimli (kabarık) malzemeler tablet halinde sıkıştırılıp uygun boyutta parçalara ayrılabilir.
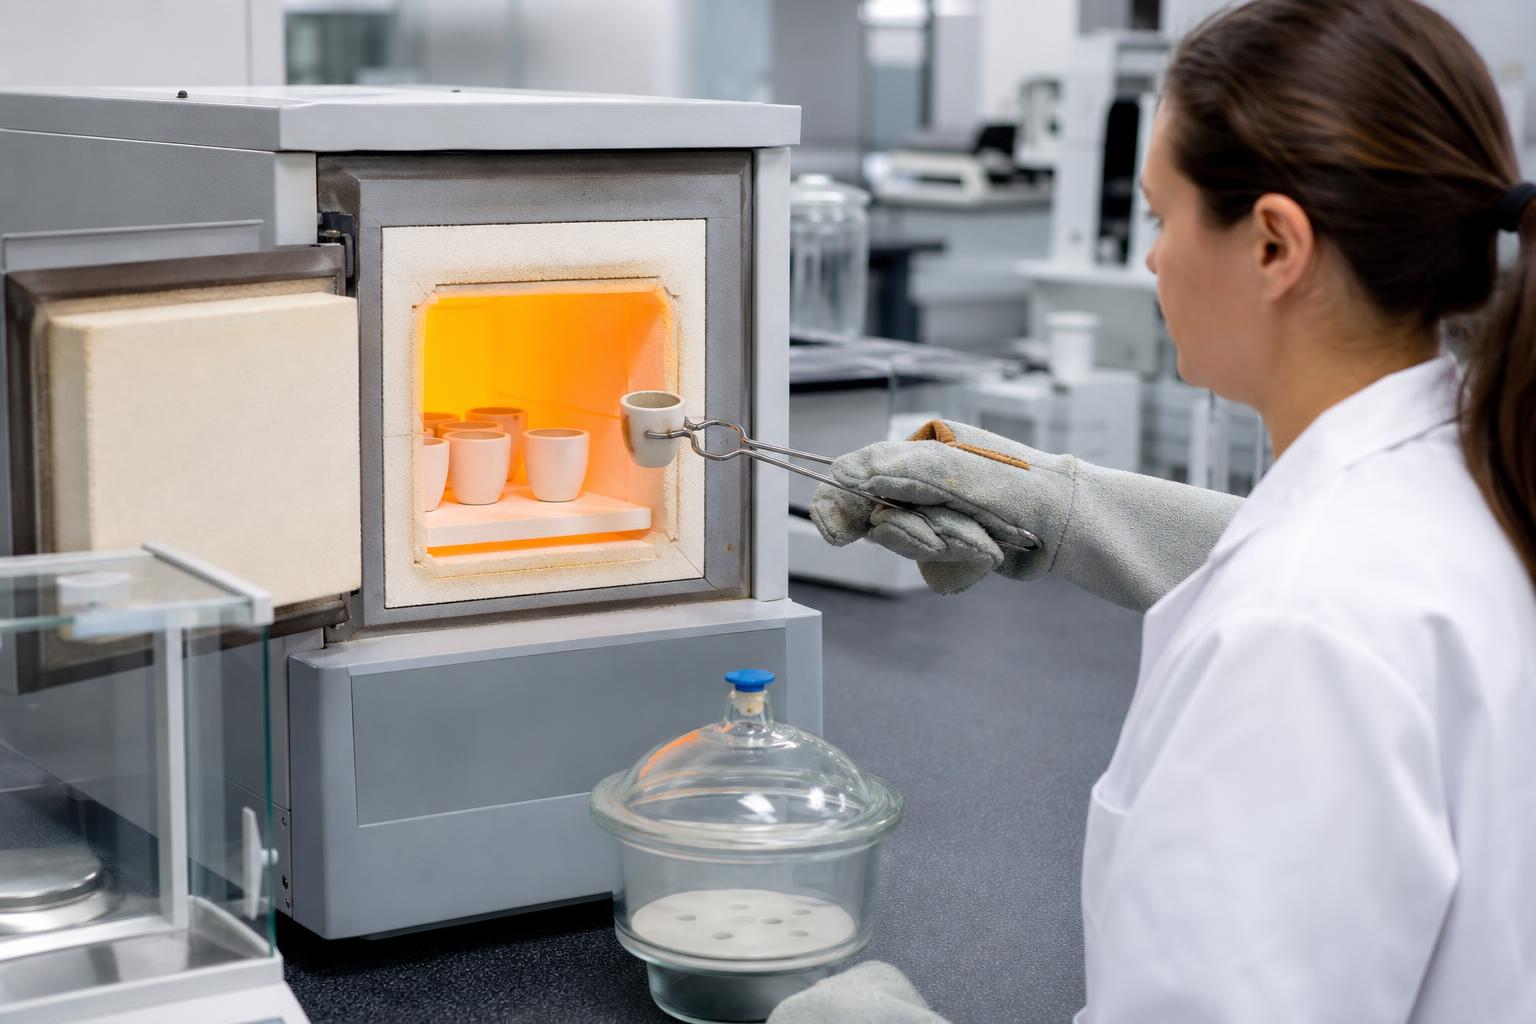
Deney; test edilen malzemeye karşı inert silika, porselen veya platin krozede, çeker ocak altında yürütülür ve tartımlar 0,1 mg doğruluğundaki analitik terazide yapılır. Kroze önce deney sıcaklığında sabit kütleye getirilir, numune yavaşça yakılıp kömürleştirilir, ardından önceden ısıtılmış kül fırınında kalsine edilir ve desikatörde oda sıcaklığına soğutularak tartılır; ince partiküllü kül veren numunelerde kroze kapağı veya saat camı kullanımı yararlıdır. Metot B ve C’de yalnızca analitik saflıkta reaktifler kullanılır. Sonuç, elde edilen kül kütlesinin deney kısmı kütlesine oranı olarak yüzde cinsinden hesaplanır.
Teknik Raporlama ve Uluslararası Geçerlilik
Kül tayini sonuçları; hammadde veri sayfalarında beyan edilen dolgu içeriğinin belgelenmesinde, müşteri şartnamelerine uygunluğun gösterilmesinde ve teknik dosyalarda malzeme kimliğinin tanımlanmasında kullanılır. USB LAB deney raporu; uygulanan metodu (A, B veya C), kalsinasyon sıcaklığını, deney kısmı miktarını ve — kullanıldıysa — hızlı küllendirme varyantını açıkça kaydeder; böylece sonucun hangi koşulda üretildiği her zaman izlenebilir kalır.
TS EN ISO 3451-1, ISO kökenli uluslararası bir metot olduğundan sonuçlar ihracat pazarlarında ortak bir teknik dille okunur. Talep edilmesi halinde raporlar birden fazla dilde düzenlenir ve yurt dışı müşteri denetimlerinde ya da tedarik zinciri sorgulamalarında doğrudan sunulabilecek biçimde hazırlanır.
Test Sonuçlarının Reel Sektöre Katkısı
Satın alma ekipleri için kül değeri, tedarikçinin beyan ettiği dolgu ve takviye oranının en hızlı bağımsız kontrolüdür; fiyatı dolgu oranına göre değişen malzemelerde sözleşme güvencesi sağlar. Üretim tarafında, harman ve dozajlama tutarlılığının periyodik takibi, sahada fark edilmeden ilerleyebilecek reçete kaymalarını erkenden yakalar. AR-GE ekipleri ise rakip ürün analizinde ve yeni formülasyon geliştirmede inorganik yükü hızlıca haritalamak için kül tayininden yararlanır. Dolgu oranına ilişkin alıcı-satıcı uyuşmazlıklarında ise bağımsız kül tayini raporu, tartışmayı sayısal bir zemine taşıyan belgedir.
Sıkça Sorulan Sorular
Gerekli miktar, malzemenin beklenen kül oranına bağlıdır: standart, 5 mg ile 500 mg arasında kül elde edilecek bir deney kısmı öngörür ve takviyeli malzemelerde 2 g alınır. Kül oranı çok düşük plastiklerde daha büyük miktar gerekir; oran hiç bilinmiyorsa laboratuvarımız önce bir ön tayin yapar. Başvuru sırasında malzeme tipinizi paylaşırsanız uygun numune miktarını birlikte belirleriz.
Metot A doğrudan yakma ve kalsinasyondur; Metot B yakma sonrası sülfürik asit işlemiyle sülfatlı kül verir; Metot C’de asit işlemi yakmadan önce uygulanır ve uçucu metal halojenür riski taşıyan malzemeler için düşünülmüştür. Metot C silikonlara ve flor içeren polimerlere uygulanmaz. Seçim, malzemenin ve katkılarının doğasına göre yapılır; kararsız durumlarda uzmanlarımız yönlendirme sağlar.
Evet; standart bunu açıkça belirtir. Daha yüksek sıcaklıklar, örneğin 850 °C, kalsiyum karbonat gibi karbonatları oksitlere dönüştürerek daha düşük kül değeri verir. Bu nedenle sonuçlar yalnızca aynı metot ve aynı sıcaklıkta elde edilmiş değerlerle karşılaştırılmalıdır; USB LAB raporlarında uygulanan sıcaklık her zaman açıkça yazılır.
Hayır; TS EN ISO 3451-1 plastikler (reçineler ve karışımlar) için genel metotları tanımlar. Kauçuk ve elastomer malzemelerde kül tayini ISO 247-1 standardına göre yürütülür ve laboratuvarımızda bu test için ayrı bir hizmet sayfası bulunur. İki ürün grubunu birden test ettirecekseniz numunelerinizi tek başvuruda planlayabiliriz.
Neden USB Lab?
Kül tayini için malzeme tipinizi ve numune miktarınızı görüşmek üzere +90 216 706 95 46 üzerinden laboratuvarımızla iletişime geçin; çevrim içi başvuru formumuz da hizmetinizdedir.


