
Cam elyaf takviyeli bir kompozitin karakterini büyük ölçüde tek bir oran belirler: reçine ile takviyenin ağırlıkça payı. ASTM D2584 standardına göre yürütülen yakma kaybı (ignition loss) testi, bu oranı en yalın gravimetrik yolla ortaya koyar: kür edilmiş numune bir kroze içinde yakılır, karbonlu kalıntı mufl fırında küle dönüştürülür ve başlangıç ağırlığına göre kaybedilen kütle yüzde olarak hesaplanır. Yalnızca cam takviye ve tamamen uçucu bileşenlere ayrışan organik reçine içeren sistemlerde bu kayıp, doğrudan reçine içeriği olarak yorumlanabilir.
USB LAB, kür edilmiş takviyeli reçinelerde yakma kaybı tayinini ASTM D2584’e göre gerçekleştirir. Test; hammadde kabulünden proses doğrulamasına, şartname beyanlarının kontrolünden mekanik test sonuçlarının yorumlanmasına kadar kompozit üretim zincirinin birçok noktasında hızlı ve güvenilir bir referans sağlar.
Testin Önemi ve Katma Değeri
Elyaf oranı hedeflenenden düşük kaldığında laminatın mekanik performansı beklenenin altında kalır; gereğinden yüksek elyaf oranı ise reçinenin ıslatma görevini aksatabilir. Üretimde bu denge; serim, reçine dozajı ve kür pratiğine bağlı olarak partiden partiye kayabilir. Yakma kaybı testi, bu kaymayı küçük bir numuneyle ve doğrudan kütle ölçümüne dayanarak yakalar; sonuç hiçbir modele veya dolaylı ölçüme dayanmadığı için tedarikçi-alıcı ilişkilerinde tartışmasız bir ortak dildir.
Yöntemin ikinci ve daha az bilinen kullanımı, pultrüzyonla üretilmiş yapısal profillerde elyaf mimarisinin incelenmesidir: reçine yakılıp uzaklaştırıldığında geriye kalan takviye, katmanların dizilişinin gözlenmesine imkân verir. Ayrıca yakma kaybı numuneleri çoğu zaman eğilme veya çekme testi görmüş parçalardan alınabildiği için, mekanik sonuçlarla elyaf oranı aynı plakadan ilişkilendirilebilir — beklenmedik bir mekanik değerin arkasında reçine oranı sapması olup olmadığı doğrudan görülür.
Kullanım Alanları ve Sektörler
Test, kür edilmiş takviyeli reçine içeren hemen her ürün grubuna uygulanır:
CTP/GRP boru, tank ve depolama ekipmanı üreticileri — parti kabulü ve üretim tutarlılığı
Pultrüzyon profil üreticileri — hem reçine oranı hem elyaf mimarisi incelemesi
Denizcilik, otomotiv ve rüzgar enerjisi tedarik zincirlerindeki laminatçılar — şartname beyanlarının doğrulanması
Elektrik-elektronik sektörü için levha ve laminat üreticileri — malzeme kartı verisi
Kompozit ürün ithalatçıları — beyan edilen cam oranının bağımsız kontrolü
Test Yöntemi ve Uygulama: Kroze, Fırın ve Sabit Tartım
Her numuneden en az üç parça test edilir; her parça yaklaşık 5 gramdır ve en fazla 2,5 × 2,5 santimetre boyutundadır (kalınlık malzemeden gelir). Reçine-takviye oranı bölgesel olarak değişken malzemelerde daha büyük bir alan gerekebilir; bu durumda parçalar yaklaşık 2,5 santimetrelik kareler halinde kesilerek yeterli hacimde bir krozeye yerleştirilir. Şartlandırma gereken testlerde parçalar, test öncesinde en az 40 saat boyunca 23 ± 2 °C sıcaklık ve % 50 ± 10 bağıl nemde bekletilir; yalnızca elyaf mimarisi incelenecekse şartlandırma gerekmez.
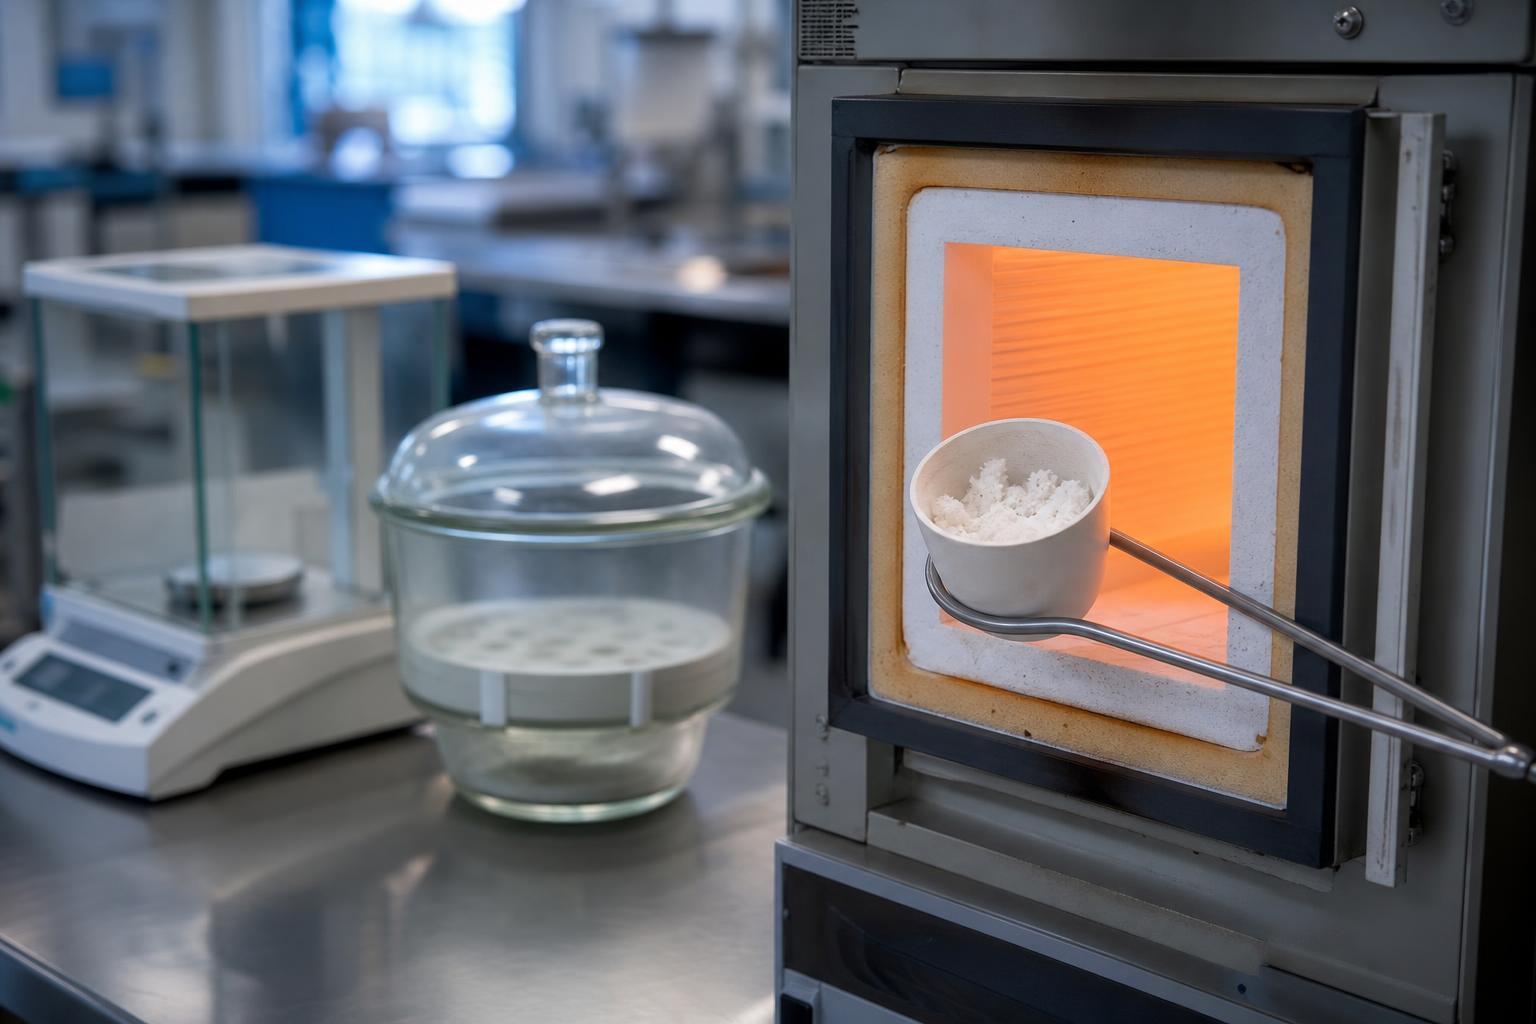
Yaklaşık 30 mililitre kapasiteli platin veya porselen kroze önce 500-600 °C’de en az 10 dakika ısıtılır, desikatörde oda sıcaklığına soğutulur ve 1,0 miligram hassasiyetle tartılır. Numune krozeye alınıp tartıldıktan sonra bek alevinde tutuşturulur ve yanma, yalnızca kül ile karbon kalıncaya kadar düzgün ve ılımlı bir hızda sürdürülür; alternatif olarak tutuşturma, 565 °C altındaki bir mufl fırında da yapılabilir — kritik nokta, yanmayan kalıntının mekanik olarak kaybedilmemesidir.
Ardından kroze ve kalıntı, 565 ± 28 °C’deki mufl fırında karbonlu madde tamamen kayboluncaya kadar tutulur; bu süre numune geometrisine bağlıdır ve nadiren 6 saate uzayabilir. Desikatörde soğutulan kroze yeniden tartılır ve işlem, ağırlık 1,0 miligram içinde sabitleninceye kadar tekrarlanır. Sabit tartım disiplini, sonucun terazi hassasiyeti düzeyinde güvenilir olmasını sağlayan adımdır.
İlgili Standart ve Kapsamın Sınırları
ASTM D2584, kür edilmiş takviyeli reçinelerin yakma kaybını konu alır ve bilinen bir ISO eşdeğeri bulunmayan bir metottur. Kapsam sınırları açıkça çizilmiştir: yakma kaybı ancak takviyenin yalnızca cam kumaş veya cam filament olduğu ve organik reçinenin test koşullarında tamamen uçucu ürünlere ayrıştığı durumda reçine içeriği sayılabilir; su ve kalıntı çözücü gibi küçük uçucu paylar bu yorumda ihmal edilir. Test koşullarında kütle kaybeden takviyeler ya da yanmayla uçucuya dönüşmeyen reçine veya dolgu maddeleri içeren örneklerde sonuç, reçine içeriği ölçüsü olarak kullanılamaz — yalnızca yakma kaybı olarak raporlanır.
Bir diğer sınır yangın davranışıyla ilgilidir: standart, malzemenin kontrollü koşullarda ısıya tepkisini ölçer; gerçek yangın koşullarındaki tehlike değerlendirmesi için gereken etkenleri tek başına içermez. Benzer gravimetrik yaklaşımın elastomer tarafındaki karşılığı için kül tayini sayfamıza bakabilirsiniz.
Sonuçların Değerlendirilmesi: Yakma Kaybından Cam Oranına
Her parçanın yakma kaybı, başlangıç ağırlığı ile kalıntı ağırlığı arasındaki farkın başlangıç ağırlığına oranı olarak ağırlıkça yüzde cinsinden hesaplanır. Üç parçanın ortalaması numunenin sonucu olur; en yüksek ile en düşük değer arasındaki fark ‘yakma kaybı aralığı’ olarak, dağılım ise standart sapmayla birlikte raporlanır. Yalnızca cam takviye ve tamamen ayrışan organik reçine içeren sistemlerde bu ortalama reçine içeriğini verir; kalan kül de aynı mantıkla ağırlıkça cam elyaf içeriğine karşılık gelir.
Raporda malzemenin eksiksiz kimliği, yakma kaybı yüzdesi ve standart sapmanın yanı sıra kalıntıda gözlenen düzensizlikler — örneğin erime belirtileri — de yer alır; bu gözlemler, sonucun reçine içeriği olarak yorumlanıp yorumlanamayacağına dair önemli ipuçları taşır. Mekanik test görmüş parçalardan numune alınacaksa parçaların kuru olması ve kırık bölgelerin uzaklaştırılıp düzgün, saçaksız yüzeyler bırakılması gerekir.
Test Sonuçlarının Reel Sektöre Katkısı
Satın alma tarafında yakma kaybı sonucu, tedarikçinin beyan ettiği cam oranının bağımsız kontrolüdür ve fiyat-performans karşılaştırmalarına somut zemin sağlar. Üretim tarafında periyodik yakma kaybı serileri, reçine dozajındaki veya serim pratiğindeki kaymayı müşteri şikâyetine dönüşmeden yakalar. AR-GE tarafında ise elyaf oranı ile mekanik sonuçların aynı plakadan eşleştirilmesi, formülasyon ve proses geliştirme döngüsünü kısaltır. Şartnamesinde asgari cam içeriği koşulu bulunan tüm tedarik ilişkilerinde bağımsız laboratuvar raporu tarafların ortak referansıdır.
Sıkça Sorulan Sorular
Hayır. Eşitlik yalnızca takviyenin sadece cam kumaş veya cam filament olduğu ve organik reçinenin test koşullarında tamamen uçucu ürünlere ayrıştığı sistemlerde kurulabilir. Isı altında kütle kaybeden takviyeler ya da yanmayan dolgu maddeleri varsa sonuç yalnızca ‘yakma kaybı’ olarak raporlanır; bileşen bazında içerik tayini için ek yöntemler gerekir.
Numune başına en az üç parça test edilir; her parça yaklaşık 5 gram ve en fazla 2,5 × 2,5 santimetre olmalıdır. Mekanik testlerden artan parçalar da kullanılabilir; bu durumda parçaların kuru olması ve kırık bölgelerinin kesilip düzgün yüzeyler bırakılmış olması gerekir. Plaka gönderirseniz kesimi laboratuvarımız yapar.
Yanma sırasında ayrışmayan dolgular kalıntıda cam elyafla birlikte kalır; bu durumda kalıntı, cam içeriği olarak yorumlanamaz ve rapor sonucu ‘reçine içeriği’ yerine ‘yakma kaybı’ olarak ifade eder. Dolgulu sistemlerde raporun nasıl kurgulanacağını test öncesinde formülasyon bilginizle birlikte netleştiririz.
ASTM D2584 sonucu ağırlıkça yüzde olarak üretir: yakma kaybı ve buna bağlı reçine/cam oranları kütle esaslıdır. Hacimsel orana dönüşüm, bileşenlerin yoğunluk verilerini gerektiren ayrı bir hesaptır ve bu metodun kapsamı dışındadır; ihtiyaç halinde test planınıza uygun yönlendirme yaparız.
Neden USB Lab?
Kompozitinizin reçine ve cam elyaf oranını belgelemek için bugün numunenizi planlayalım: +90 216 706 95 46 numarasından bize ulaşın, teklif ve numune yönergelerini aynı gün iletelim.
Diğer Konu Başlıkları


Laboratuvar Hizmetleri
Kapsamlı Test Hizmetlerimiz 25 yıllık deneyimimiz ile laboratuvarımızda tekstil, deri, plastik ve benzeri ürünlerde fiziksel…