
Bir kompozit parçanın performansı, içindeki elyaf ile reçinenin oranına ve üretim sırasında yapıya hapsolan boşluklara doğrudan bağlıdır. ASTM D3171, kompozit malzemelerin bileşen içeriklerini — takviye ve matris paylarını ağırlıkça veya hacimce — belirleyen ve boşluk hacmi yüzdesinin hesaplanmasına imkân veren test yöntemleri ailesidir. Standart iki ana yaklaşım tanımlar: Metot I, matrisi kimyasal çözme, yakma veya karbonizasyon yoluyla fiziksel olarak uzaklaştırır; Metot II ise elyaf birim alan ağırlığı bilinen laminatlarda hesabı ölçülen laminat kalınlığı üzerinden yürütür.
USB LAB, ASTM D3171 kapsamındaki bileşen içeriği tayinlerini üretim kalite kontrolünden AR-GE karakterizasyonuna uzanan farklı taleplere göre planlar ve raporlar. Elyaf-reçine oranını beyan etmek isteyen üreticiler kadar, mekanik test sonuçlarını takviye oranına göre normalize etmek isteyen tasarım ekipleri için de aynı ölçüm zincirini işletiyoruz.
Testin Önemi ve Katma Değeri
Bir kompozitin mekanik, fiziksel, termal veya elektriksel özelliklerini analitik olarak modelleyebilmek için bileşen içeriğinin bilinmesi şarttır; çünkü bu özelliklerin tümü takviye ve matris paylarından etkilenir. Aynı veri, üretilmiş malzemenin ve üretimde kullanılan proseslerin kalitesini değerlendirmenin de temel girdisidir: hedeflenen elyaf oranından sapma, çoğu zaman emprenye, serim veya kürleme adımlarındaki bir sorunun ilk işaretidir.
Boşluk hacmi ise başlı başına bir kalite göstergesidir. Yüksek boşluk oranı genellikle daha düşük yorulma direnci, neme ve dış ortam etkilerine karşı artan hassasiyet ve dayanım özelliklerinde büyüyen saçılma anlamına gelir. Bu nedenle boşluk yüzdesi, özellikle yapısal uygulamalarda parti kabul kriterlerinin vazgeçilmez kalemlerinden biridir.
Takviye içeriğinin bir diğer kullanımı normalizasyondur: elyaf oranı birbirinden farklı numunelerden gelen mekanik sonuçlar, ancak bileşen içeriği bilinerek ortak bir zeminde adil biçimde karşılaştırılabilir.
Hangi Malzemelere ve Sektörlere Hitap Eder?
ASTM D3171 öncelikle iki bileşenli kompozit sistemler için tasarlanmıştır; dolgulu, ikiden fazla bileşenli sistemlere özel düzenlemelerle genişletilebilir, ancak bu durumda her sonuç her zaman elde edilemeyebilir. Standart, ABD Savunma Bakanlığı kurumlarınca kullanım için onaylanmıştır ve havacılık-savunma tedarik zincirlerinde köklü bir referanstır.
Prosedür yelpazesinin genişliği sayesinde kapsam yalnızca polimer matrislerle sınırlı kalmaz:
Epoksi, fenolik, poliamid ve termoplastik reçineli polimer matrisli laminatlar
Alüminyum, pirinç, çelik, titanyum ve bakır gibi metal matrisli sistemler — matrise uygun çözme prosedürüyle
Cam, karbon, aramid ve seramik takviyeli yapılar — prosedür, takviyenin çözme veya sıcaklık ortamından etkilenmemesine göre seçilir
Elyaf birim alan ağırlığı bilinen ve kontrol altında tutulan prepreg tabanlı laminatlar (Metot II ile)
Metot I ve Metot II: İki Farklı Yaklaşım, Sekiz Prosedür
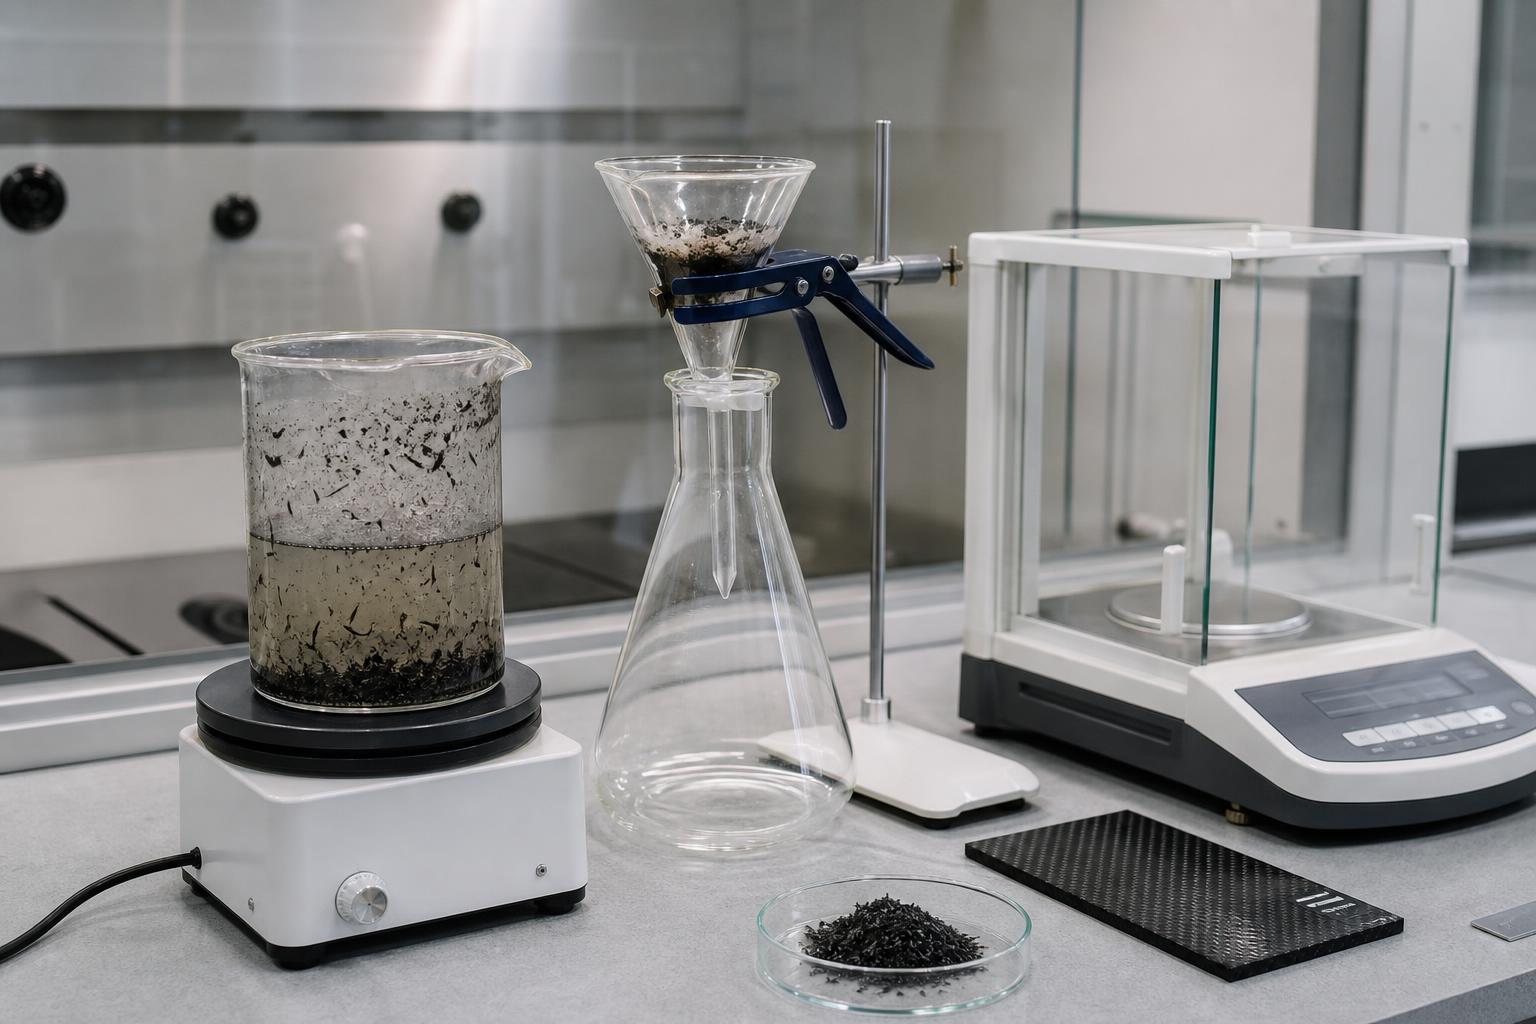
Metot I’de kütlesi bilinen numunenin matris kısmı, sıcak bir sıvı ortamda çözülerek veya fırında yakılarak uzaklaştırılır. Sıvı ortamda çözmede takviyeyi içeren kalıntı süzülür, yıkanır, kurutulur, soğutulur ve tartılır. Takviyenin ağırlıkça yüzdesi buradan hesaplanır; kompozitin ve takviyenin yoğunlukları biliniyorsa hacimce yüzdeye geçilir, matris yoğunluğu da biliniyor veya ölçülüyorsa boşluk hacmi hesabı eklenir. Çözme veya yakma sırasında takviyenin kütlesinde tekrarlanabilir küçük bir değişim oluyorsa, standart bunun için düzeltme yapılmasına da izin verir.
Matrisin nasıl uzaklaştırılacağını sekiz prosedür tanımlar:
Prosedür A: derişik nitrik asitle çözme — epoksi, çelik, bakır gibi matrisler; nitrik asitten etkilenen takviyelerde alternatif prosedür önerilir
Prosedür B: sülfürik asit + hidrojen peroksit karışımı — epoksi, fenolik, poliamid ve termoplastik reçineler
Prosedür C: etilen glikol + potasyum hidroksit — özellikle aramid veya karbon takviyeli, anhidrit kürlü epoksiler
Prosedür D: sodyum hidroksit çözeltisi — alüminyum, pirinç gibi matrisler
Prosedür E: hidroklorik asit — çelik, titanyum, bakır, alüminyum matrisler
Prosedür F: mikrodalga destekli hızlandırılmış A prosedürü
Prosedür G: fırında yakma — cam ve seramik gibi yüksek sıcaklıktan etkilenmeyen takviyeler; karbon elyafta ancak kömürleşmeyi önleyen sıkı sıcaklık kontrolüyle
Prosedür H: azot atmosferinde karbonizasyon — başta karbon olmak üzere bu ortamdan etkilenmeyen takviyeler; matris kalıntısı düzeltmesi gerektirmez
Boşluk Hacmi Hesabı ve Ölçümün İncelikleri
Boşluk hacmi; kompozit, matris ve takviye yoğunluklarının birlikte kullanıldığı bir hesapla bulunur ve lot bazında elde edilen yoğunlukların numunede de geçerli olduğu varsayımına dayanır. Bileşen yoğunluklarındaki doğal değişkenlik hesabı tipik olarak yüzde 0,2’den az etkiler; ancak boşluğu zaten çok düşük olan malzemelerde bu değişkenlik sonucu eksiye taşıyabilir. Negatif boşluk değeri fiziksel olarak imkânsızdır, hesapta ise mümkündür; prosedür hatası dışlanabiliyorsa kullanılan yoğunluk değerlerinin sorgulanması gerektiğini gösterir ve metodun o malzemedeki hata payına bir üst sınır çizer. Bu yüzden negatif değerlerin de raporlanması standardın önerdiği, bilgi taşıyan bir uygulamadır.
Numune kütlesi de sonucun güvenilirliğini doğrudan etkiler: 0,2 mg doğruluğundaki analitik terazide, yüzde 1,0 boşluklu 0,2 g’lık bir numunenin boşluk sonucu yüzde 0,9-1,1 aralığında belirsizlik taşırken, 1 g’lık numunede aynı belirsizlik yüzde 0,98-1,02 aralığına daralır. Test planında numune boyutunun hedeflenen hassasiyete göre seçilmesi bu nedenle önemlidir.
Metot II’nin sınırı da burada netleşir: kalınlık üzerinden yürüyen hesap boşluk ölçmez; ilgili eşitlikler sıfır boşluk varsayar. Boşluk hacmi isteniyorsa Metot I zorunludur; Metot II ise bilinen birim alan ağırlığıyla takviye-matris oranlarını ve kürlenmiş katman kalınlığını pratik biçimde verir.
ASTM D2584 Yakma Kaybı Testinden Farkı Nedir?
Kürlenmiş takviyeli reçinelerde yakma kaybı testi, tek bir kalsinasyon yaklaşımına dayanır: numune yakılır ve kütle kaybından reçine içeriği tahmin edilir. Cam elyaf gibi yüksek sıcaklıktan etkilenmeyen takviyelerde hızlı ve ekonomik bir reçine içeriği kontrolü sağlar.
ASTM D3171 aynı soruya çok daha geniş bir araç setiyle yaklaşır: asitle çözme, yakma ve azot altında karbonizasyonu kapsayan sekiz prosedür; karbon veya aramid gibi yakmadan zarar görebilecek takviyeleri ve metal matrisleri de kapsama alır. Yoğunluk ölçümleriyle birleştirildiğinde ağırlıkça oranların ötesinde hacimce oranlar ve boşluk yüzdesi de raporlanır. Kısaca yakma kaybı hızlı bir tarama, D3171 ise tam kapsamlı bir bileşen analizidir; hangisinin yeterli olduğu malzemeye ve sorulan soruya göre değişir. Elastomer tarafındaki kül tayini ihtiyaçları için sitemizdeki ilgili hizmete de bakabilirsiniz.
Raporlama ve Sonuçların Reel Sektörde Kullanımı
USB LAB raporunda uygulanan metot ve prosedür, kullanılan çözme ortamı veya fırın koşulları, tartım sonuçları, hesapta kullanılan yoğunluk değerleri ve varsa uygulanan düzeltmeler açıkça belgelenir; takviye ve matris içerikleri ağırlıkça ve hacimce, boşluk hacmi ise yüzde olarak sunulur. Bu şeffaflık, sonucun başka laboratuvar verileriyle karşılaştırılmasını ve denetimlerde savunulmasını kolaylaştırır.
Pratikte bu veri üç yerde karşınıza çıkar: gelen prepreg veya laminat partisinin beyan edilen elyaf oranını taşıyıp taşımadığının doğrulanmasında, üretim prosesindeki kaymaların boşluk yüzdesi üzerinden erken yakalanmasında ve mekanik test sonuçlarının takviye oranına göre normalize edilerek tasarım veri tabanlarına işlenmesinde. ASTM kökenli bir metot olarak sonuçlar, uluslararası kompozit tedarik zincirlerinde ve CE kapsamındaki teknik dosyaların malzeme karakterizasyonu bölümlerinde aynı dille okunur; raporlar talep halinde çok dilli düzenlenir.
Sıkça Sorulan Sorular
Karbon elyaf, kontrolsüz yakmada kömürleşerek sonucu bozabilir; bu yüzden asitle çözme prosedürleri (örneğin nitrik asit veya sülfürik asit + hidrojen peroksit) ya da azot atmosferinde karbonizasyon (Prosedür H) tercih edilir. Fırında yakma ancak sıcaklığın elyafı koruyacak biçimde kontrol edilebildiği durumlarda kullanılır; seçim matris tipine göre birlikte yapılır.
Fiziksel olarak negatif boşluk mümkün değildir, ancak hesapta çıkabilir. Prosedür hatası dışlandıysa bu, kullanılan takviye veya matris yoğunluğu değerlerinin numunedeki gerçek değerlerden saptığını gösterir ve metodun o malzemedeki hata payına üst sınır çizer. Standart bu değerlerin de raporlanmasını yararlı bulur; raporumuzda yorumuyla birlikte sunarız.
Elyaf birim alan ağırlığı bilinen ve kontrollü olan, görece düz laminatlarda takviye-matris oranları ve kürlenmiş katman kalınlığı yalnızca kalınlık ölçümüyle hesaplanabilir. Ancak Metot II boşluk ölçmez ve eşitlikleri sıfır boşluk varsayar; boşluk hacmi kritikse Metot I gerekir.
Numune kütlesi, boşluk hesabının belirsizliğini doğrudan etkiler: aynı terazide 0,2 g’lık numuneye kıyasla 1 g’lık numune belirgin ölçüde dar bir belirsizlik aralığı verir. Hedeflediğiniz hassasiyete ve paralel ölçüm sayısına göre numune planını birlikte netleştiririz.
Neden USB Lab?
Elyaf-reçine oranı ve boşluk hacmi ölçümünde malzemenize uygun prosedürü birlikte seçelim: +90 216 706 95 46 numaralı hattımızdan uzmanlarımıza ulaşabilir, numune bilgilerinizi ileterek teklif isteyebilirsiniz.


