
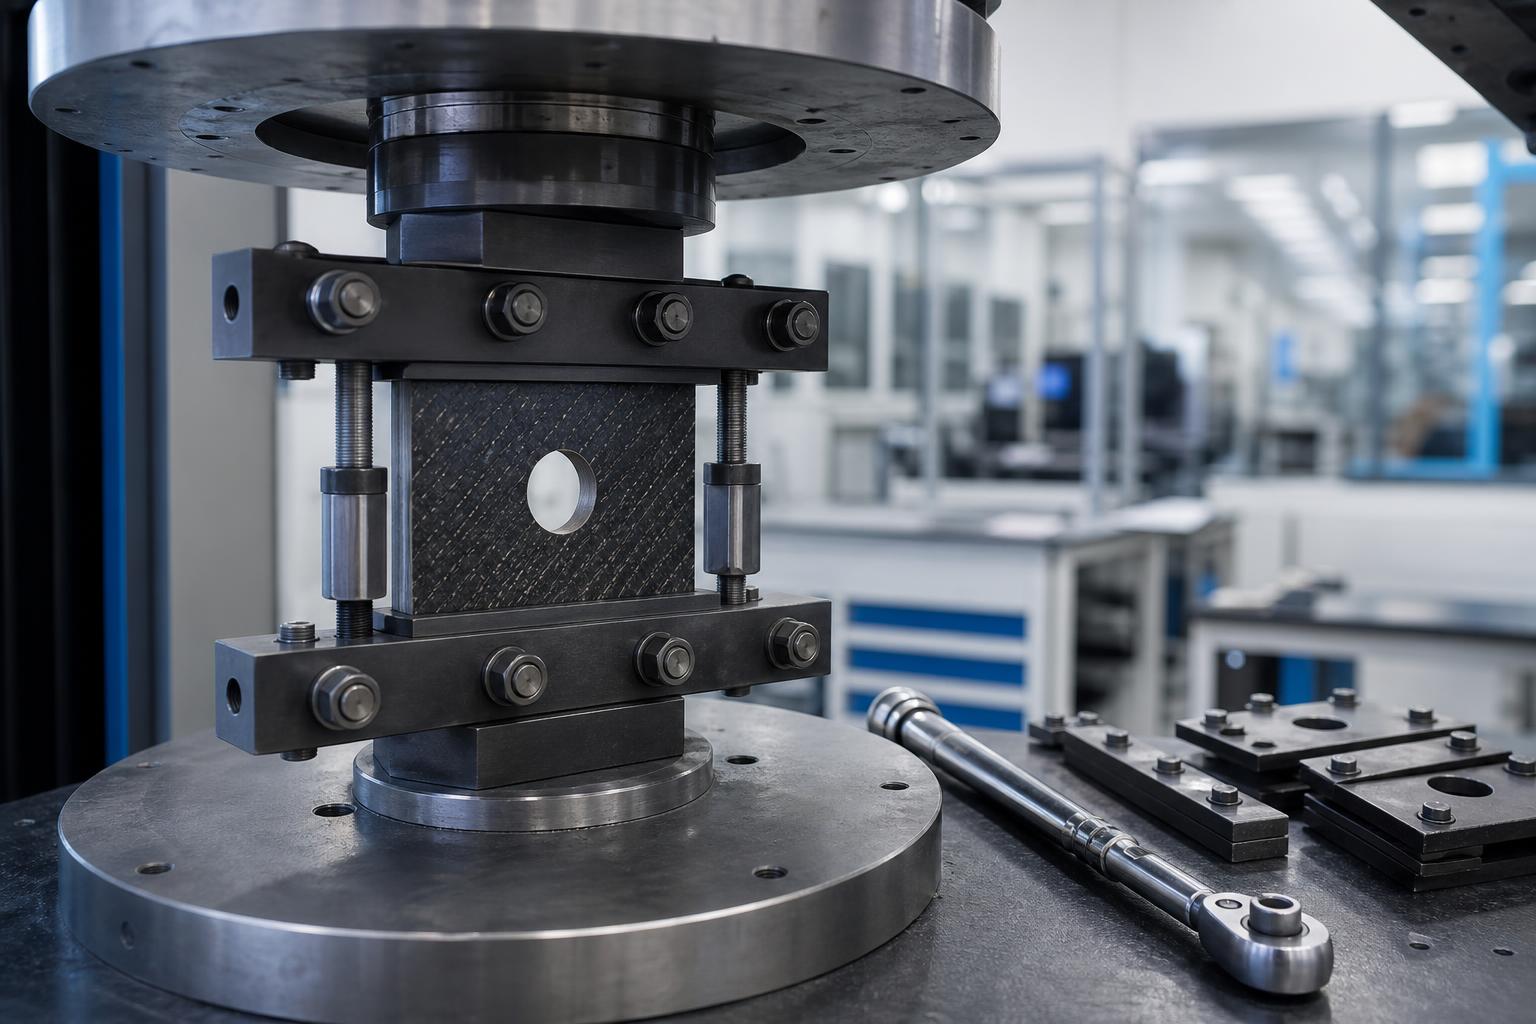
Basma yükü altındaki bir laminatta delik iki sorunu aynı anda doğurur: kenarında gerilmeyi yığar ve delik çevresindeki bölgeyi düzlem dışı deformasyona, yani burkulmaya açık hâle getirir. Bu ikisini ayırabilmek için özel bir düzenek gerekir. ASTM D6484, çok yönlü istifli ve yüksek modüllü elyafla güçlendirilmiş polimer matrisli laminatlarda açık delikli basma dayanımını, numuneyi yüzeyden destekleyen çok parçalı cıvatalı bir fikstürle belirler.
Kapsam, test doğrultusuna göre dengeli ve simetrik olan, sürekli veya süreksiz elyafla — bant, kumaş ya da her ikisiyle — takviye edilmiş kompozit formlarıyla sınırlıdır. USB LAB bu testi, fikstür hazırlığı ve cıvata torkundan kırılma modu değerlendirmesine kadar kontrollü bir zincir hâlinde yürütür; çünkü OHC sonucunda düzeneğin payı çoğu mekanik testte olduğundan yüksektir.
Testin Önemi ve Katma Değeri
Metot; tasarım müsaadelerinin türetilmesi, şartname yazımı, ürün geliştirme ve kalite güvence süreçleri için çentikli basma dayanımı verisi üretir. Kompozit yapılarda basma tarafı çoğu zaman tasarımı belirleyen taraftır ve delikli bölgelerde bu belirleyicilik güçlenir; dolayısıyla OHC değeri, bağlantı bölgelerinin boyutlandırılmasında doğrudan kullanılan bir girdiye dönüşür.
Hesap mantığı çekme tarafındaki karşılığıyla aynı temele oturur: nihai dayanım, deliğin varlığı dikkate alınmaksızın brüt kesit alanı üzerinden bulunur. Gerilme yığılması ve azalan net kesit bilinmesine rağmen bu tercihin nedeni, havacılıkta çentikli müsaadelerin brüt kesit gerilmesi üzerinden geliştirilmesidir; böylece analizde ayrıca modellenmeyen bağlantı delikleri, serbest kenarlar, kusur ve hasar etkisi tek bir değerin içine yerleşir.
Raporlanacak etkenler listesi bu metotta uzundur ve bir kalem özellikle dikkat çeker: yükleme prosedürü. Malzeme ve üretim bilgisinin, serim doğruluğunun, istif sırasıyla kalınlığın, delik geometrisi oranlarının, delik açma yönteminin, şartlandırma ve ortam koşullarının, hizalama düzeninin, hız ve bekleme süresinin, boşluk ile takviye oranının yanında yükleme yolunun da bildirilmesi isteniyorsa sebebi vardır: metot iki ayrı yükleme seçeneği tanımlar ve seçilen yol sonucu değiştirebilir.
Kullanım Alanları ve Karar Noktaları
Çentikli basma verisi, delikli bir laminatın basma tarafındaki gerçek kapasitesini bilmeyi gerektiren her yerde devreye girer:
Basma tarafı belirleyici olan havacılık ve savunma yapılarında delikli bölge tasarım müsaadeleri
Rüzgâr türbini kanadı, denizcilik ve raylı sistem panellerinde bağlantı bölgelerinin doğrulanması
Farklı istif dizilimlerinin basma altındaki çentik duyarlılığının kıyaslanması
Prepreg ve laminat tedarikçilerinde çentikli basma şartname satırının kanıtlanması
Delik açma prosesi veya takım değişikliklerinin basma performansına yansımasının izlenmesi
Çentikli çekme verisiyle birlikte tam bir çentikli karakterizasyon paketi kurulması
İki Prosedür: Yük Numuneye Nasıl Giriyor?
Test, merkezinde delik bulunan dengeli ve simetrik bir laminata uygulanan tek eksenli basma testidir. Numune, çok parçalı cıvatalı bir destek fikstürü içinde yüzeyden desteklenir; kenara monte ekstansometre transdüserleri isteğe bağlıdır. Standart iki kabul edilebilir prosedür tanımlar ve ikisi yükün numuneye giriş yolunda ayrışır.
Prosedür A’da numune-fikstür takımı hidrolik kama çenelere bağlanır; kuvvet önce kesme yoluyla destek fikstürüne, oradan yine kesme yoluyla numuneye aktarılır. Prosedür B’de takım düz tablalar arasına yerleştirilir ve numune ile fikstür uçtan yüklenir; başlangıçta fikstüre aktarılan kuvvetin bir bölümü kesme yoluyla numuneye iletilir.
İki yolun kuvvet-yer değiştirme cevabı da farklı okunur. Hidrolik çeneyle yüklenen numunelerde tipik olarak yüklemenin başında doğrusal davranış görülür; yüksek kuvvet düzeylerinde çene kaymasına bağlı bir miktar doğrusalsızlık ortaya çıkabilir. Uçtan yüklenen verilerde ise düşük kuvvet düzeylerinde, takımın yük tablalarının altında oturmasından kaynaklanan bir başlangıç doğrusalsızlığı görülür, ardından kırılmaya kadar doğrusal davranış izlenir. Bu farkların bilinmesi, eğri yorumlanırken malzeme davranışıyla düzenek etkisinin karıştırılmasını önler.
Fikstür Etkisi, Geometri Oranları ve Geçerli Kırılma
Destek fikstürü bu metotta hem çözüm hem de dikkat gerektiren bir değişkendir. Sonuçlar, fikstürün numuneye uyguladığı yanal basınçtan etkilenir; değişkenliğin kaynakları arasında cıvata torku, hidrolik kavrama basıncı ve şimleme tercihleri sayılır ve bunlar kontrol altında tutulup bildirilmelidir. Fikstür, kesit dışındaki düzlem dışı deformasyonu engelleyerek ve sürtünme etkileriyle numuneden kuvvet boşaltarak delaminasyon hasarının büyümesini bastırabilir; bu da muhafazakâr olmayan veri üretebilir.
Geometri tarafında üç oran belirleyicidir. Numune genişliğinin delik çapına oranı (w/D), etkisi araştırılmıyorsa 6’da tutulmalıdır. Çap-kalınlık oranında (D/h) tercih edilen aralık 1,5-3,0 bandıdır. Buna ek olarak çenelenmemiş numune uzunluğunun genişliğe oranı da sonucu etkiler ve etkisi araştırılmıyorsa 2,7’de tutulmalıdır — bu üçüncü oran, çentikli basmayı çentikli çekmeden ayıran ve burkulma kontrolüyle doğrudan ilgili bir gerekliliktir.
Delik hazırlığı burada da belirleyicidir. Çentiğin baskın varlığı nedeniyle sonuçlar, çentiksiz bir basma testinde önem taşıyacak parametrelere göreli olarak duyarsızdır; ancak dayanımı çentik yönettiğinden deliğin laminata zarar vermeden tutarlı biçimde hazırlanması şarttır. Boyuna yarılma ve delaminasyon türü hasarlar, çentiğin doğurduğu yığılmayı köreltip numuneyi olduğundan dayanıklı gösterebilir; başka hasar biçimleri ise ölçülen değeri aşağı çeker.
Geçerlilik ölçütü kesindir: OHC dayanımı yalnızca kırılma numunedeki delikten geçtiğinde raporlanabilir. Laminat ortotropisinin derecesi hem kırılma modunu hem de ölçülen dayanımı güçlü biçimde etkiler; uygun mod gözlenmeden sonuç bildirilmez. Kalınlık ölçeklemesi ayrı bir sınırdır: kalın yapılar, aynı yönlenmedeki ince yapılarla aynı dayanımda kırılmak zorunda değildir; veri kalın yapı özelliklerine doğrudan çevrilemeyebilir.
Ölçüm, Raporlama ve Sahadaki Karşılığı
Ölçümde standardın öngördüğü ayrıntılara uyulur: en az bir yüzeyi düzensiz olan numunelerde — örneğin laminatın torba tarafında — kalınlık ölçümü için 4 ile 7 mm [0,16 ile 0,28 inç] anma çapında bilyalı arayüzü olan mikrometre kullanılır. Kenar eğilme yüzdesi standartta tanımlı bir büyüklüktür ve hizalama kalitesinin göstergesi olarak sonuçla birlikte değerlendirilir.
USB LAB raporu; malzeme ve serim bilgisini, istif sırasını ve toplam kalınlığı, delik çapıyla üç geometri oranını, uygulanan prosedürü (A veya B), fikstür cıvata torkunu ve şimleme düzenini, hidrolik kavrama basıncını, şartlandırma ve test ortamını, test hızını, boşluk içeriğini ve takviye oranını belgeler. Dayanım, delik hiç yokmuş gibi alınan brüt kesitle hesaplanır ve kırılma modu değerlendirmesiyle birlikte verilir. Birim tarafında metot nettir: iki birim sistemi bağımsız kabul edilir, karıştırılmaları uygunsuzluk doğurur.
Sahada OHC verisi, tasarım ekibinin delikli bölgeler için kullandığı basma müsaadesini besler; kalite tarafında delik açma prosesindeki bir değişikliğin ya da yeni bir prepreg partisinin performansı nasıl etkilediğini gösterir. Fikstürün muhafazakâr olmayan veri üretebileceği uyarısı, bu verinin tasarımda hangi emniyet çerçevesiyle kullanılacağını konuşmayı gerektirir. ASTM kaynaklı veri uluslararası tedarik zincirlerinde tanınır ve raporlar talep hâlinde çok dilli hazırlanır.
Aynı laminatın çekme tarafındaki çentikli davranışı ayrı bir metotla ölçülür; her iki eksen de isteniyorsa numune kesim planı tek elden kurulur. Deliksiz basma referansı gerektiğinde kesme yüklemeli basma metodumuz devreye girer. Metot ailesinin bütününü gösteren rehber sayfamız seçimde yol gösterir. Yapı malzemelerinde basınç dayanımı hizmetimiz ayrı bir sayfadadır.
Sıkça Sorulan Sorular
İki prosedür de kabul edilebilirdir, ancak yükün numuneye giriş yolu farklıdır: A’da takım hidrolik kama çenelere bağlanır ve kuvvet kesme yoluyla aktarılır, B’de takım düz tablalar arasında uçtan yüklenir. Kuvvet-yer değiştirme cevapları da farklı okunur; uçtan yüklemede oturmadan kaynaklanan başlangıç doğrusalsızlığı, çeneli yüklemede yüksek kuvvette çene kaymasına bağlı doğrusalsızlık görülebilir. Karşılaştırılacak serilerin aynı prosedürle koşulması gerekir.
Çünkü sonuçlar, destek fikstürünün numuneye uyguladığı yanal basınçtan etkilenir ve bu basıncın değişkenlik kaynakları arasında fikstür cıvata torku, hidrolik kavrama basıncı ve şimleme tercihleri sayılır. Standart bu değişkenlerin kontrol altında tutulmasını ve bildirilmesini ister; aksi hâlde iki laboratuvarın sonucu aynı ölçekte okunamaz.
Standardın kendisi bu riski açıkça belirtir: destek fikstürü, kesit dışındaki düzlem dışı deformasyonu engelleyerek ve sürtünme etkileriyle numuneden kuvvet boşaltarak delaminasyon hasarının büyümesini bastırabilir; bu da muhafazakâr olmayan veriye yol açabilir. Bu nedenle OHC değerinin tasarımda hangi emniyet payıyla kullanılacağı test öncesinde konuşulmalıdır.
Vardır. Bu metotta genişlik-çap ve çap-kalınlık oranlarına ek olarak, çenelenmemiş numune uzunluğunun genişliğe oranı da sonucu etkiler ve etkisi özel olarak araştırılmıyorsa 2,7’de tutulmalıdır. Numune kesim planı bu üç oran birlikte sağlanacak biçimde çıkarılır.
Neden USB Lab?
Delikli basma programınızı prosedür seçimi ve fikstür ayarlarıyla planlayalım; laminat bilgilerinizi iletmek isterseniz hattımız +90 216 706 95 46 numarasında açıktır.


